


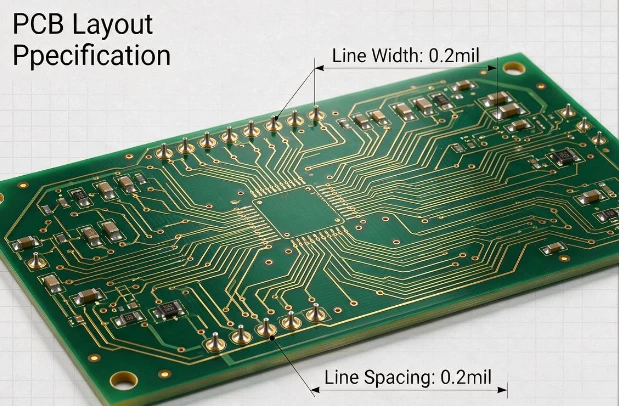
Para obter largura de linha ultrafina estável e controle de espaçamento de ± 0,2mil, um sistema de controle de circuito fechado precisa ser estabelecido a partir de todo o processo de seleção de material, tecnologia central, precisão do equipamento e controle ambiental. A seguir estão caminhos técnicos viáveis:
Controle de precisão da fonte de material
Seleção de substrato: Substratos cerâmicos ou substratos poliméricos modificados com coeficientes de expansão térmica extremamente baixos são preferidos, e a deformação térmica durante todo o processamento é controlada dentro de 0,1 mil para evitar estiramento/encolhimento da linha causado por flutuações de temperatura.
Triagem de material funcional: Controle rigorosamente a viscosidade do fotorresiste e a consistência da sensibilidade fotossensível. O tamanho das partículas da pasta condutora é controlado em nível micrométrico para garantir uma espessura de revestimento uniforme e sem rebarbas nas bordas das linhas impressas.
Mecanismo de armazenamento e uso: O ambiente de armazenamento do material é de temperatura e umidade constantes, e a regra primeiro a entrar, primeiro a sair é implementada para evitar desvio de tamanho causado pela absorção de umidade fotorresistente e degradação do desempenho da pasta.
Atualização do processo de litografia principal
Adotando a tecnologia de imagem direta a laser LDI: eliminando completamente os problemas de deformação e desvio de alinhamento da exposição de filme tradicional, melhorando a precisão do posicionamento da exposição para ± 0,01 mm (cerca de ± 0,4mil), que é o pré-requisito básico para alcançar o controle de ± 0,2mil.
Controle de circuito fechado de parâmetros de exposição precisos: Estabilize a energia de exposição dentro da faixa de 120-150mJ/cm², ajuste dinamicamente os parâmetros para linhas ultrafinas de 2-3mil, estenda o tempo de exposição em 15% enquanto reduz a energia de exposição em 5-8%, evitando a expansão da largura da linha causada pela solidificação excessiva das bordas da linha.
Pré-aquecimento do substrato antes da exposição: Estabilize antecipadamente a temperatura do substrato no valor definido pelo processo para eliminar completamente a interferência da expansão térmica e da deformação por contração nos processos de exposição subsequentes.
Otimização da precisão do processo de gravação
Adopting a composite precision etching scheme: prioritizing the combination of "laser etching+dry plasma etching" process, almost eliminating the side etching problem of traditional wet etching, and directly locking the line width accuracy to ± 0.003mm (about ± 0.12mil), meeting the tolerance requirement of ± 0.2mil.
Controle de circuito fechado dos parâmetros de gravação: A concentração de íons de cobre na solução de gravação ácida de cloreto de cobre é estritamente controlada em 18-22g/L, a temperatura é estável em 35-40 graus e a pressão de pulverização é aumentada em 10% em comparação com processos convencionais para garantir gravação uniforme das paredes laterais das linhas sem sobre-gravação local/cobre residual.
Pré-compensação de largura de linha: Com base no fator de gravação medido (maior ou igual a 5:1), um valor de compensação de largura de linha de cerca de 0,6mil é reservado antecipadamente durante a fase de projeto para compensar a pequena perda de largura de linha durante o processo de gravação.
Suporte a equipamentos e sistemas de testes
Sistema de posicionamento de movimento de alta precisão: adotando uma arquitetura de feedback completo de motor linear + régua de grade, alcançando correção de posicionamento de movimento em nível nanométrico e controlando o erro de movimento mecânico do equipamento dentro de 0,1 mil.
Mecanismo de detecção on-line em tempo real: implante calibradores a laser e sistemas de detecção óptica de alta ampliação para inspecionar imediatamente a largura da linha e o espaçamento de cada placa após o processamento. Caso o desvio ultrapasse o limite, um alerta será acionado e a produção será suspensa para evitar defeitos no lote.
Otimização da rigidez do equipamento: As principais peças móveis são feitas de materiais de alta rigidez, que isolam a interferência de vibração externa durante todo o processo e evitam desvios de posicionamento causados pela vibração.
Controle dimensional total de ambiente ultra limpo
Oficina de temperatura e umidade constante: Controle a flutuação de temperatura na área de processamento dentro de ± 0,5 graus, estabilize a umidade em 40% -60% e elimine a deformação térmica do equipamento e a variação de desempenho fotorresistente causada por mudanças de temperatura e umidade ambiental.
Controle de limpeza de nível 100: A oficina de processo principal atende ao padrão de limpeza de nível 100, filtra completamente as partículas de poeira no ar e evita que a poeira adira à superfície do substrato, causando defeitos e saliências na linha e danificando a consistência da largura e espaçamento da linha.