


Na arquitetura central dos produtos eletrônicos, o PCB é como um "centro nervoso" de operação de precisão e seu desempenho determina diretamente a estabilidade e confiabilidade dos produtos eletrônicos. Como um elo central noprocesso de fabricação de PCB, o processo de laminação assume a responsabilidade de fundir múltiplas camadas de materiais em uma estrutura estável. A precisão do processo não afeta apenas a resistência mecânica e o desempenho do isolamento da placa de circuito impresso, mas também desempenha um papel decisivo na integridade da transmissão do sinal. A seguir analisaremos todo o processo de tecnologia de laminação de placas de circuito impresso e revelaremos a lógica técnica e os pontos de controle de qualidade por trás dele.
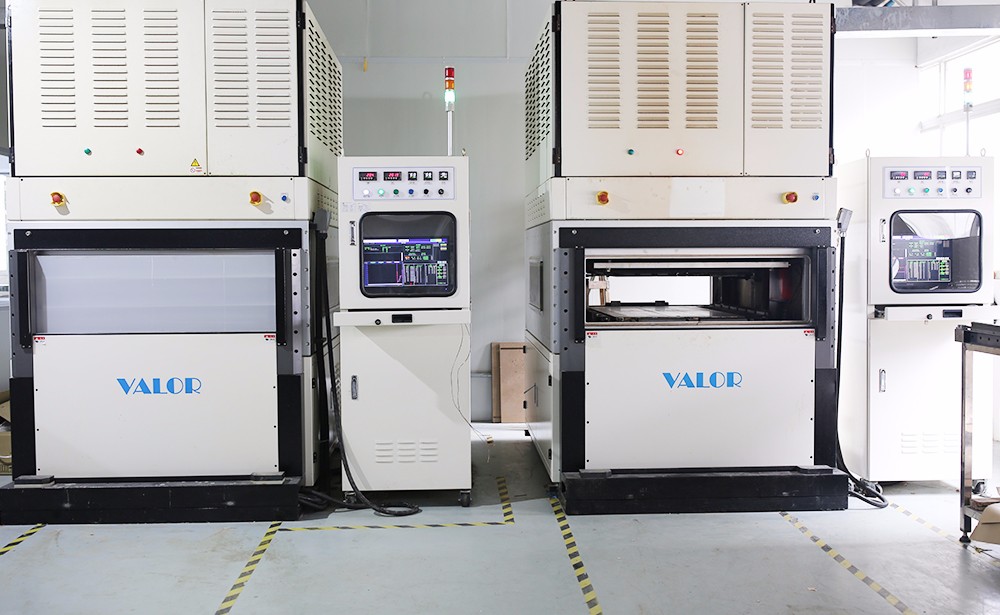
1, Preparação precisa antes de pressionar
(1) Seleção rigorosa e inspeção meticulosa de materiais
Como base de conexão elétrica da placa de circuito impresso, a placa do núcleo interno precisa passar por usinagem de precisão da produção do circuito interno para garantir que o erro de precisão dos gráficos do circuito seja controlado dentro de ± 5 μm. Na etapa de inspeção de aparência, equipamento de inspeção óptica automática é usado para escanear toda a superfície da placa central, com foco na verificação de curtos-circuitos, circuitos abertos e defeitos pinhole com diâmetro de 50 μm. Ao mesmo tempo, um testador de microrresistência é usado para realizar testes de 100% da condutividade do circuito para garantir que o desempenho elétrico da placa central atenda ao padrão.
Os parâmetros de desempenho dos filmes semicurados determinam diretamente a qualidade da ligação entre camadas. Para placas de circuito impresso de comunicação de alta-frequência, chips semicurados de baixa perda com uma constante dielétrica menor ou igual a 3,0 e uma perda dielétrica menor ou igual a 0,002 devem ser selecionados; Para cenários de alta confiabilidade, como eletrônicos automotivos, é necessário usar modelos resistentes a altas-temperaturas com temperatura de transição vítrea maior ou igual a 170 graus. Na inspeção de armazenamento de material, a atividade de cura da resina é detectada pelo testador de tempo de gel, e o desvio do tempo de gel deve ser controlado dentro de ± 10%. Ao mesmo tempo, o testador de espessura é usado para verificar a uniformidade da folha para garantir que a tolerância de espessura seja menor ou igual a ± 5 μm.
A seleção da folha externa de cobre precisa atender aos requisitos do projeto do circuito. Para cenários de alta corrente, como módulos de potência, deve-se dar prioridade ao uso de folha de cobre de alta ductilidade com espessura de 70 μm, e sua resistência ao descascamento deve ser maior ou igual a 1,5N/mm; Para linhas de sinal de alta-frequência, é aconselhável usar folha de cobre de perfil ultra-baixo de 18 μm para reduzir o impacto do efeito de pele. A rugosidade superficial da folha de cobre deve ser controlada dentro da faixa de 1,5-2,5 μm, e a amostragem em lote deve ser realizada usando um instrumento de medição de rugosidade para eliminar defeitos de corrosão causados por defeitos superficiais.
(2) Projeto cuidadoso e empilhamento preciso de estruturas em camadas
O projeto de empilhamento deve seguir o princípio da compatibilidade eletromagnética. Para placas de circuito impresso de alta-velocidade com mais de 10 camadas, uma estrutura simétrica de "camada de sinal, camada de energia, camada de sinal" geralmente é usada. A distância entre a camada de potência e a camada é controlada em 50-100 μm para formar um efeito capacitivo fortemente acoplado e reduzir o ruído de potência. No projeto de furo cego, o software CAE é usado para análise de projeção da posição do furo para garantir que o desvio dos furos cegos adjacentes seja menor ou igual a 50 μm, evitando falhas na conexão entre camadas causadas por desalinhamento. Um caso típico mostra que o uso de uma placa de circuito DDR4 empilhada simétrica de 6 camadas reduz a perda de simulação de integridade do sinal em 12% em comparação com uma estrutura assimétrica.
A operação de empilhamento é realizada em um ambiente de sala limpa Classe 1000, e os operadores precisam usar luvas e máscaras anti{1}}estáticas para evitar a influência de poluentes humanos. Usando um sistema de alinhamento visual para localizar cada camada de material, a precisão do alinhamento do eixo X/Y pode atingir ± 25 μm. Em termos de materiais auxiliares, é selecionado papel de isolamento de poliimida resistente a altas-temperaturas (resistência à temperatura maior ou igual a 260 graus), com uma tolerância de espessura controlada dentro de ± 2 μm. O material de amortecimento utiliza feltro de fibra de vidro com densidade de 0,3g/cm³ para equilibrar a distribuição de pressão. Após a finalização do empilhamento, a espessura total do material precisa ser verificada pelo método de pesagem, com erro menor ou igual a ± 3%.
2, controle preciso da operação de prensagem
(1) Ajuste fino dos parâmetros do equipamento
O controle de temperatura adota tecnologia de controle de temperatura multizona e a diferença de temperatura da superfície da placa de aço prensada é menor ou igual a ± 1,5 graus. Tomando um determinado material FR-4 como exemplo, sua curva de cura é dividida em três estágios: estágio de pré-aquecimento (60-120 graus, taxa de aquecimento 3 graus /min), estágio de cura (180 graus ± 2 graus, isolamento por 90 minutos) e estágio de pós-cura (resfriamento gradual até abaixo de 80 graus). Monitoramento em tempo real da temperatura central da laje através de um termômetro infravermelho para garantir um desvio menor ou igual a ± 3 graus da curva definida.
A regulação da pressão adota um sistema servo-hidráulico e o gradiente de pressão é controlado dentro de 5psi/mm. Para uma placa de circuito impresso de 8 camadas, a pressão inicial é definida para 150 psi. Quando a temperatura sobe para 120 graus (estágio de fusão da resina), aumente gradualmente a pressão para 400psi, e a flutuação de pressão durante o estágio de retenção é menor ou igual a ± 10psi. Painéis de grande área (maiores ou iguais a 400 mm × 500 mm) requerem a ativação da função de compensação de pressão de zona, que ajusta dinamicamente a pressão local através de uma matriz de sensor de pressão para garantir um erro de uniformidade de espessura da placa menor ou igual a ± 5 μm.
O gerenciamento do tempo segue o-princípio da sinergia tridimensional de "tempo de pressão de temperatura". Dados experimentais mostram que sob a condição de 180 graus/400 psi, leva de 85 a 95 minutos para a folha semicurada curar completamente e, abaixo de 80 minutos, a resistência ao descascamento da camada intermediária diminui em mais de 20%. Para o processo de folha de cobre espessa (maior ou igual a 70 μm), o tempo de espera precisa ser estendido em 15 a 20 minutos para garantir que a resina preencha totalmente as áreas côncavas da folha de cobre.
(2) Monitoramento em tempo real do processo de prensagem
Durante a fase de aquecimento, o sistema PLC registra as mudanças de temperatura a cada minuto, e um alarme é acionado automaticamente quando a taxa de aquecimento excede 5 graus/min. Nesta fase, o foco está na observação do estado de fusão da resina. Idealmente, a folha semicurada começa a exibir um estado de fluxo na faixa de 90-110 graus. Se ocorrer derretimento prematuro (como abaixo de 80 graus), o ambiente de armazenamento do material precisa ser verificado (a umidade deve ser menor ou igual a 5% UR).
Durante a etapa de isolamento e manutenção da pressão, um transmissor de pressão é utilizado para monitorar a pressão do cilindro em tempo real. Quando a flutuação de pressão excede ± 15 psi, o sistema inicia automaticamente a bomba de compensação para correção de pressão. Ao mesmo tempo, os dados de temperatura são registrados a cada 5 minutos através de sensores termopares instalados dentro da placa de aço, formando uma curva de temperatura-tempo para rastreabilidade e otimização do processo.
O estágio de resfriamento adota a tecnologia de resfriamento gradiente, que primeiro resfria naturalmente o equipamento abaixo de 120 graus (taxa de resfriamento menor ou igual a 5 graus/min) e depois o transfere para um túnel-resfriado a ar (velocidade do vento 2-3 m/s) para resfriamento até a temperatura ambiente. Para materiais com alto TG (Tg maior ou igual a 180 graus), é necessário um resfriamento lento acima de 80 graus por 30 minutos para reduzir o acúmulo de tensão interna. Após o teste, esse processo pode reduzir o empenamento da placa de circuito impresso em mais de 40%.
3, testes e manuseio rigorosos após a compressão
(1) Inspeção cuidadosa de defeitos de aparência
A inspeção visual adota iluminação de fonte de luz multiângulo (temperatura de cor 5000-6500K), e o pessoal de inspeção precisa ter mais de 2 anos de experiência e ser capaz de identificar bolhas com diâmetro maior ou igual a 0,3 mm e defeitos de delaminação com comprimento maior ou igual a 1 mm. Para transbordamento de borda, um medidor de espessura a laser é usado para detectar a espessura do transbordamento, com um requisito menor ou igual a 0,1 mm para evitar afetar a precisão do fresamento subsequente.
Exame microscópico utilizando microscópio óptico de 50-200x, com foco na observação da situação de preenchimento de resina na conexão do furo cego enterrado, exigindo índice de vazios menor ou igual a 5%. Para áreas de circuito-de alta densidade, o alinhamento entre camadas deve ser verificado por meio de análise de fatia. O deslocamento do eixo X/Y deve ser menor ou igual a 50 μm, e o erro de uniformidade da espessura da resina no eixo Z deve ser menor ou igual a ± 10%.
(2) Medição precisa de tamanho e espessura
A medição do tamanho adota um instrumento de medição de imagem para digitalizar automaticamente o comprimento, largura e posições de abertura da placa, com uma precisão de coordenadas de ± 10 μm. Para placas irregulares, a correspondência de contorno é obtida através da importação de dados CAD, com tolerâncias dimensionais controladas em ± 0,05 mm.
A detecção de espessura utiliza um micrômetro para medir um total de 5 pontos nos quatro cantos e no centro da placa. A espessura média desvia do valor de projeto em menos ou igual a ± 3%, e a faixa de espessura de cada ponto de medição é menor ou igual a 50 μm. Para placas multi-camadas, são necessários testes não{6}}destrutivos da espessura do cobre de cada camada usando um medidor de espessura de raios X-, com um desvio da espessura do cobre da camada interna menor ou igual a ± 10% e um desvio da espessura do cobre da camada externa menor ou igual a ± 5%.
(3) Reparação eficaz de defeitos e manuseio adequado dos produtos
Reparo de defeitos: Para bolhas com área menor ou igual a 5mm², é utilizada a tecnologia de reparo por prensagem a quente a vácuo (temperatura 180 graus, pressão 600psi, tempo 10min). Após o reparo, é necessária a verificação do novo fatiamento; Para microcurtos-circuitos no circuito, equipamento de microgravação a laser (diâmetro do ponto menor ou igual a 50 μm) é usado para remover com precisão o ponto de curto-circuito e, após o reparo, a condutividade é confirmada por meio de um teste de pino voador. As estatísticas mostram que a taxa de sucesso de reparos de pequenos defeitos pode chegar a mais de 90%, mas o número de reparos é limitado a menos ou igual a 2 vezes.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 μm. Os produtos sucateados precisam ser triturados e os motivos do descarte devem ser registrados através do sistema ERP para rastreabilidade da melhoria do processo.
O processo de laminação de placas de circuito impresso é um processo de fabricação complexo que integra ciência de materiais, transferência por prensagem a quente e controle de precisão. Seus pontos técnicos percorrem toda a cadeia de "detecção e reparo da execução da laminação do projeto da camada de preparação do material". Através da seleção precisa de materiais, planejamento científico de empilhamento, controle inteligente de equipamentos e inspeção rigorosa de qualidade, os indicadores abrangentes de desempenho das placas de circuito impresso podem ser efetivamente melhorados.