


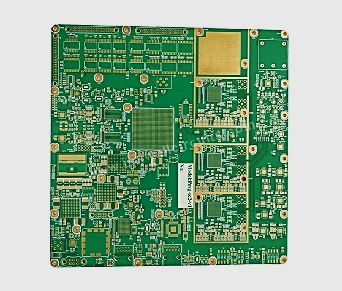
A PCB de meio furo metalizada de pressão mista RO4350+FR4 combina o excelente desempenho de sinal de alta frequência do RO4350 com a vantagem de custo do FR4, tornando-o uma solução econômica convencional nas áreas de comunicação de alta frequência e equipamentos de detecção de precisão. No entanto, as diferenças nas propriedades físicas entre os dois substratos, combinadas com os requisitos estruturais especiais dos meios furos metalizados, trouxeram quatro dificuldades principais de fabricação, que exigem avanços tecnológicos direcionados para alcançar uma produção em massa estável.
Desafio de colagem entre camadas: avanço na compatibilidade entre dois substratos
O sistema de resina e o coeficiente de expansão térmica de RO4350 e FR4 diferem significativamente, e a fusão da interface é fraca quando misturada diretamente. Após o resfriamento em alta temperatura, é provável que ocorram delaminação e empenamento devido a diferenças de tensão, que é a principal fonte e dificuldade do processo.
Otimização da adaptação do material: Abandonando a folha semicurada FR4 comum e usando a folha adesiva dedicada Rogers 2929, sua constante dielétrica Dk=2.9, perda dielétrica tan δ<0.003, and interlayer peel strength can be improved by more than 57%.
Design de buffer de camada de transição: Uma camada de transição compatível é adicionada entre RO4350 e FR4 para distribuir gradualmente o CTE na direção Z, reduzindo a diferença de CTE entre os dois substratos para dentro de 10% e absorvendo o estresse térmico.
Estrutura de empilhamento simétrico: Adotando um design de empilhamento de espelho com a camada central do PCB como eixo de simetria, como a estrutura "RO4350B/PP/FR-4 × 6/PP/RO4350B", o estresse térmico é cancelado em múltiplas camadas, reduzindo o empenamento de 1,2% para 0,5% após o ciclo térmico.
Controle de estabilidade dimensional: risco de perda de precisão no controle após fissuração por pressão mista
As taxas de encolhimento do RO4350 e FR4 não são sincronizadas e, após o resfriamento por pressão mista, são propensas a estiramento geral ou abaulamento local, resultando em um deslocamento da posição de meio furo e afetando diretamente a precisão do alinhamento de perfuração subsequente.
Pré-tratamento de pré-encolhimento: O tratamento de pré-cozimento é realizado em dois substratos antes da mistura e prensagem para liberar alguma tensão interna antecipadamente, reduzindo bastante a diferença de encolhimento após a mistura e prensagem.
Processo de prensagem passo a passo: Adotando uma curva de aquecimento segmentada, a taxa de aquecimento é reduzida dos convencionais 3 graus /min para 1,2 graus /min. A tensão é equilibrada e liberada após 15-20 minutos de isolamento na plataforma de 170 graus para evitar concentração de tensão e deformação dimensional.
Correção de planicidade após a mistura: Adicione etapas de detecção de planicidade e correção física após a mistura para garantir que a planicidade da folha que entra na etapa de processamento de meio furo atenda aos requisitos de precisão de ± 0,1 mm/100 mm.
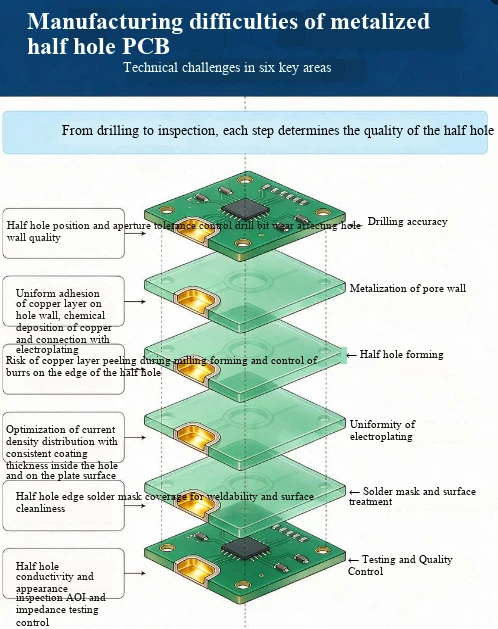
Dificuldade no Processamento de Meio Furo: Adaptação ao Processo de Substrato Diferenciado
O RO4350 tem uma dureza maior que o FR4 e há uma diferença significativa na resistência à corrosão e na adesão do metal entre os dois substratos. Os processos uniformes convencionais são propensos a problemas como tamanho irregular dos poros, paredes ásperas dos poros e revestimento irregular.
Otimização dos parâmetros de perfuração: Selecione uma broca especializada em liga dura que seja compatível com dois tipos de dureza de substrato, reduza a velocidade de perfuração e a transição suave na junção de RO4350 e FR4 e evite paredes ásperas do furo causadas por mudanças repentinas de força na broca.
Perfuração segmentada: Com base na diferença na tolerância química entre os dois substratos, a concentração do agente de perfuração e o tempo de tratamento são ajustados em etapas para remover completamente a perfuração residual na superfície do RO4350 e evitar corrosão excessiva do substrato FR4.
Processo de fresamento especial: Adotando um caminho de corte duplo em forma de V, um furo guia é adicionado na borda do meio furo para remover antecipadamente o excesso de película de cobre, e um cortador de fenda é usado para otimizar a velocidade e a velocidade de queda, reduzindo a geração de picos de cobre da fonte.
Garantia de confiabilidade do revestimento: Melhoria da integridade do revestimento na interface de pressão mista
As pequenas lacunas na interface de pressão mista podem facilmente levar à penetração insuficiente da solução de revestimento, resultando em lacunas no revestimento, fraca adesão e outros problemas. O uso prolongado pode facilmente causar corrosão ou mau contato.
Ativação especial da interface: Antes da galvanoplastia, a limpeza do plasma e o tratamento de ativação são realizados na interface de pressão mista para remover impurezas residuais e aumentar a adesão da base do revestimento.
Processo de galvanoplastia de pulso: A galvanoplastia de pulso é usada em vez da galvanoplastia DC convencional para melhorar a capacidade de penetração da solução de galvanização nas lacunas da interface, garantir uma espessura de revestimento uniforme na parede interna do meio furo e estabilizar a espessura do cobre do furo em 20 μm ou acima.
Rebarbação pós-processamento: Após a formação do meio furo, ele é submetido ao tratamento de ataque alcalino e micro-ataque para remover completamente as rebarbas residuais de cobre, evitando problemas como pontes de curto-circuito e soldagem virtual durante a soldagem.